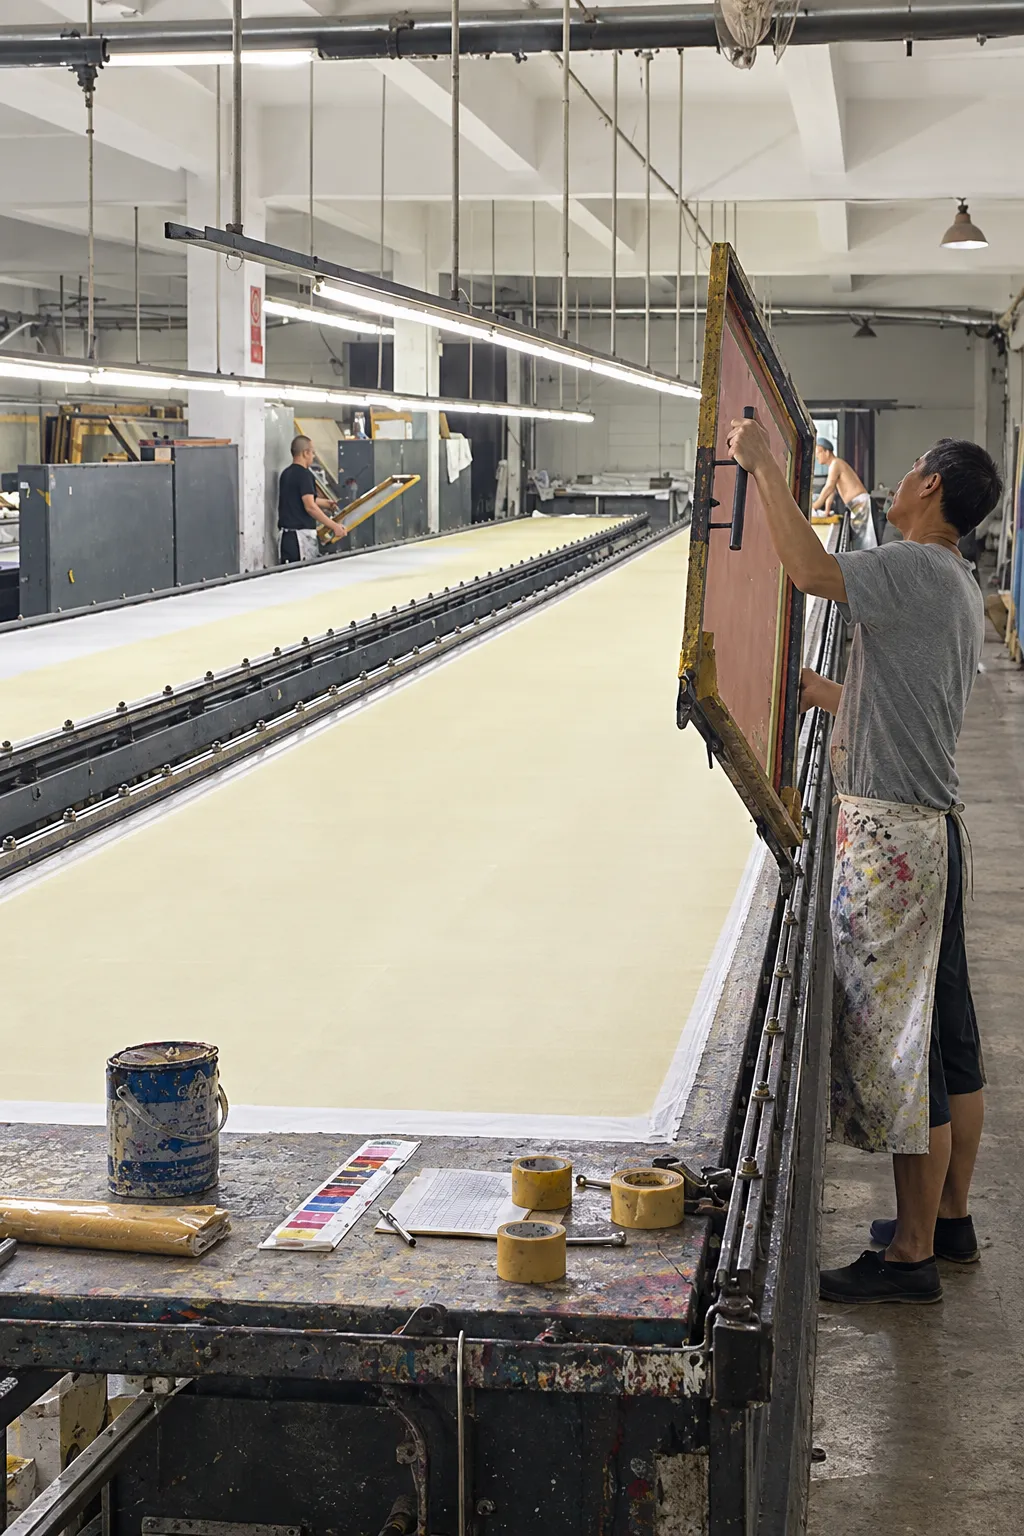
L'impression numérique réactive associe la technologie jet d'encre de précision à la chimie des colorants réactifs aux fibres pour créer des couleurs permanentes et éclatantes sur des tissus naturels. Cette méthode permet d'obtenir 70% réduction de l'eau et 55% économies d'énergie par rapport à la sérigraphie traditionnelle, tout en offrant une résistance supérieure au lavage grâce à des liaisons chimiques covalentes entre les molécules de colorant et les fibres du tissu. Le marché mondial de l'impression numérique sur textile devrait atteindre les 11,6 milliards d'USD d'ici 2030 avec un taux de croissance annuel de 12,7%, bien que les méthodes numériques ne représentent actuellement que 5% du total de l'impression textile, ce qui indique un énorme potentiel d'expansion.
La particularité des colorants réactifs réside dans leur capacité à former des liaisons chimiques covalentes avec les molécules de fibres - la seule classe de colorants capable de cette fixation permanente. La structure moléculaire suit un schéma D-B-G-X : un chromophore (D) produisant la couleur, un pont (B), un porteur de groupe réactif (G) et le groupe réactif (X) qui forme les liaisons. Ces groupes réactifs subissent des réactions de substitution ou d'addition nucléophiles avec les groupes hydroxyles (-OH) dans les fibres de cellulose et les groupes aminés (-NH₂) dans les fibres de protéines.
Deux types principaux dominent le marché. Monochlorotriazine (MCT) agissent par substitution nucléophile à 40-93°C et pH 11-12,5, tandis que les colorants sulfone de vinyle (VS) fonctionnent par addition de Michael, ce qui permet d'obtenir les noirs les plus profonds avec moins de composants. Les conditions alcalines (pH 10-13) sont essentielles pour convertir les groupes hydroxyles de la fibre en ions cellulosate réactifs. Une fois formées, ces liaisons covalentes ont une force comparable à celle des liaisons moléculaires de la fibre : le colorant fait littéralement partie de la structure de la fibre. Cela explique pourquoi les tissus teints de manière réactive peuvent être lavés des centaines de fois sans perte de couleur.

Le flux de travail de l'impression numérique réactive comprend quatre étapes critiques :
Prétraitement applique un revêtement chimique contenant de l'alginate de sodium comme épaississant (5-6 g/L), de l'urée (40-50 g/L) pour la solubilité du colorant et de l'alcali (20-30 g/L) comme agent de fixation. Cela permet d'ouvrir les cellules des fibres et d'empêcher l'encre de couler pendant l'impression.
Impression numérique utilise des systèmes jet d'encre industriels allant des machines d'entrée de gamme produisant 190 m²/heure aux systèmes à grande vitesse tels que le système EFI Reggiani POWER qui permet d'atteindre les objectifs de l'entreprise. 1 020 m²/heure avec 32 têtes d'impression à une résolution de 600 x 2400 dpi. La technologie monopasse permet d'atteindre des vitesses encore plus élevées, avec des systèmes atteignant 75-100 mètres par minuteet correspond à la vitesse de la sérigraphie rotative traditionnelle.
Cuisson à la vapeur La fixation à 102-105°C pendant 15-40 minutes active la réaction chimique entre le colorant et la fibre. Cette phase critique détermine la solidité et l'intensité de la couleur. Un contrôle précis de la température et de l'humidité est essentiel pour une fixation complète.
Lavage élimine les colorants non fixés et les produits chimiques grâce à un processus continu à 7 cuves allant de 40°C à 95°C. Ce lavage intensif, qui consomme 14 à 20 litres d'eau par mètre, garantit la solidité exceptionnelle des couleurs des colorants réactifs.
L'impression réactive fonctionne exclusivement sur des fibres naturelles contenant des sites de liaison chimique appropriés. Le coton domine la consommation, suivi du lin, de la viscose, du modal et de la soie. Les tissus mélangés nécessitent une teneur minimale en fibres naturelles de 70% pour une teinture efficace.
Soie mérite une attention particulière en raison de sa structure protéique unique qui offre de multiples sites réactifs : groupes amine, groupes hydroxyle de la sérine et de la tyrosine (10,6% de la fibroïne de soie) et groupes hydroxyle phénoliques. Cette diversité permet à la 70-92% taux de fixation des colorantsLa teinture à l'acide est supérieure aux teintures acides traditionnelles utilisées dans le passé pour la soie.
Le processus d'impression réactive de la soie nécessite des paramètres modifiés : un prétraitement alcalin plus doux, une cuisson à la vapeur à 102-105°C pendant 10-15 minutes (plus courte que les 25 minutes du coton), et un lavage soigneux en plusieurs étapes avec une progression de la température de froid à 90°C, suivi d'une neutralisation avec de l'acide acétique. Le résultat permet d'obtenir des couleurs exceptionnelles, de conserver le drapé et la douceur naturels de la soie et d'atteindre un niveau d'hydratation élevé. Résistance au lavage de niveau 4-s'attaquer à la faiblesse de la durabilité de la teinture traditionnelle de la soie.
La région de Côme, en Italie, est un exemple de l'efficacité de l'impression réactive. applications de la soie de luxeavec des producteurs au service de marques du monde entier utilisant l'impression numérique réactive sur charmeuse, sergé, mousseline de soieet georgette. Les applications vont de la haute couture aux écharpes de luxe en passant par les textiles d'intérieur. Des services comme Art of Where permettent l'impression personnalisée de pièces uniques, ce qui est impossible avec les exigences minimales de la sérigraphie traditionnelle.
L'impression numérique réactive atteint des niveaux de qualité exceptionnels qui expliquent sa domination sur les marchés du textile haut de gamme :
Résolution varie de 360-720 DPI pour les applications standard à 1440 DPI pour les textiles en soie fine. Les systèmes d'encre réactive à 7 couleurs permettent de créer des options de couleurs pratiquement illimitées avec un éclat exceptionnel et des noirs plus profonds que la sublimation CMYK.
Solidité des couleurs représente le plus grand avantage de l'impression réactive. La solidité au lavage atteint 4ème-5ème année sur l'échelle 1-5 selon les tests ISO, les vêtements pouvant être lavés en toute sécurité des centaines de fois avec du blanc. La solidité à la lumière est de 5-6 sur l'échelle 1-8, tandis que la solidité au frottement est de 4-5 à sec et de 3-4 à l'état humide. Cette durabilité est due à la liaison covalente - une fois formée, la teinture et la fibre ne forment plus qu'une seule molécule.
Pénétration et sensation de la main surpassent les autres méthodes numériques. Contrairement aux encres pigmentaires qui se posent sur les surfaces avec des liants polymères créant une rigidité, les colorants réactifs pénètrent à travers le tissu, conservant la douceur et le drapé naturels tout en obtenant des couleurs transparentes visibles sur les deux faces.
L'impression numérique réactive présente des améliorations environnementales substantielles par rapport aux méthodes traditionnelles, tout en mettant en évidence les défis à relever :
Consommation d'eau La consommation d'eau est réduite à 14-20 litres par mètre, contre 50-60 litres pour la sérigraphie rotative, soit une réduction de 70%. Si toute l'impression textile passait au numérique, l'industrie économiserait 760 milliards de litres par an.
Efficacité énergétique s'améliore de 55%, ce qui pourrait permettre d'économiser 800 millions de m³ de gaz naturel et 1 000 GWh d'électricité au niveau mondial. L'analyse de l'empreinte carbone montre que le numérique produit 85,66 kg de CO₂eq contre 139,56 kg de CO₂eq pour le rotatif, soit une réduction de près de 40%.
Utilisation de produits chimiques diminue de 28% à 99% le gaspillage de produits chimiques grâce à une application précise. Toutefois, des problèmes persistent : l'impression réactive nécessite encore beaucoup d'eau de lavage, les colorants non fixés (30-50% en raison de l'hydrolyse) entrent dans les eaux usées et la vapeur, qui consomme beaucoup d'énergie, reste nécessaire.
Les certifications de durabilité telles que GOTS, Oeko-Tex Standard 100 et Bluesign fournissent des cadres pour la performance environnementale. Parmi les innovations, citons les systèmes à zéro rejet liquide, qui permettent de récupérer 95% d'eau, bien que leur mise en œuvre entraîne une augmentation des coûts et de la consommation d'énergie.

Le marché de l'impression numérique réactive présente un potentiel de croissance explosif. Le marché global de l'impression numérique sur textile atteindra 11,6 milliards d'USD d'ici 2030 avec un TCAC de 12,7%, les encres réactives enregistrant une croissance annuelle de 12,8%+. L'Asie-Pacifique domine avec une part de marché de 42%, tandis que le Moyen-Orient et l'Afrique affichent la croissance la plus rapide avec un TCAC de 11,14%.
Les principales tendances qui remodèlent le secteur sont l'impression en un seul passage, qui permet d'améliorer la vitesse de 10 à 20 fois, l'impression pigmentaire en une seule étape, qui élimine le prétraitement et le post-traitement (bien qu'elle ne soit pas encore disponible pour les encres réactives), et l'automatisation pilotée par l'IA, qui réduit les exigences en matière de compétences tout en améliorant la qualité. L'opportunité la plus importante réside dans le fait que la pénétration du marché numérique, qui est actuellement de 5%, passera à 25% d'ici 2040, soit une expansion de 5 fois.
L'impression numérique réactive représente la convergence de la chimie et de la technologie, créant des couleurs permanentes par le biais de liaisons moléculaires tout en permettant une production durable à la demande.
Malgré la complexité du traitement par rapport aux systèmes pigmentaires émergents en une étape, l'impression réactive conserve des avantages décisifs en termes de résistance au lavage, de vivacité des couleurs et de toucher sur les fibres naturelles, en particulier sur la soie, où sa liaison supérieure crée une durabilité sans précédent pour les applications de luxe. Au fur et à mesure que la technologie évolue vers un traitement plus simple tout en conservant les avantages en termes de qualité, l'impression numérique réactive continuera à transformer la fabrication de textiles, passant d'une production de masse axée sur les stocks à une création réactive et personnalisée.
L'impression numérique réactive fonctionne exclusivement sur des fibres naturelles telles que le coton, le lin, la viscose, le modal et la soie. Le tissu doit contenir des groupes hydroxyles (dans les fibres de cellulose) ou des groupes aminés (dans les fibres protéiques comme la soie) pour que le colorant puisse former des liaisons chimiques. Les tissus mélangés doivent contenir au moins 70% de fibres naturelles pour obtenir des résultats efficaces.
L'impression réactive crée des liaisons chimiques covalentes permanentes avec les fibres naturelles, tandis que la sublimation utilise la chaleur pour transférer le colorant dans les fibres synthétiques de polyester. L'impression réactive permet d'obtenir une solidité au lavage supérieure (grade 4-5), de conserver la douceur naturelle du tissu et d'obtenir des noirs plus profonds. La sublimation ne fonctionne que sur le polyester et ne pénètre pas aussi profondément dans la structure du tissu.
La vapeur à 102-105°C active la réaction chimique entre les molécules de colorant et les fibres du tissu, créant ainsi des liaisons permanentes. Le lavage élimine les colorants non fixés (30-50% en raison de l'hydrolyse) et les produits chimiques, ce qui garantit la solidité exceptionnelle des couleurs de l'impression réactive. Sans ces étapes, les couleurs ne seraient ni permanentes ni résistantes au lavage.
L'impression numérique réactive réduit la consommation d'eau de 70% (14-20 litres par mètre contre 50-60 litres pour la sérigraphie), la consommation d'énergie de 55% et les déchets chimiques de 99% par rapport aux méthodes traditionnelles. Cependant, cette méthode nécessite encore beaucoup d'eau de lavage et une vaporisation qui consomme beaucoup d'énergie. Les installations de pointe utilisent des systèmes de rejet liquide nul pour récupérer 95% d'eau.
Oui, l'impression numérique réactive élimine les exigences de commande minimale de la sérigraphie traditionnellequi nécessite généralement des centaines ou des milliers de pièces. Les services d'impression personnalisée peuvent désormais produire des pièces uniques à la demande, ce qui est idéal pour les designers, les petites entreprises et les articles de luxe personnalisés tels que le des écharpes en soie.
Journal
UR Silk Atelier
Fabriqué sur commande dans notre usine de Hangzhou depuis 2011.
Devis gratuit · Réponse sous 48 heures
Parlez-nous de votre écharpe personnalisée
Indiquez-nous votre motif, le tissu choisi et la quantité souhaitée. Nous vous répondrons en vous proposant un devis, des suggestions de tissus et un calendrier de livraison des échantillons.