La impresión digital reactiva combina la tecnología de inyección de tinta de precisión con la química de tintes reactivos a la fibra para crear colores permanentes y vibrantes en tejidos naturales. Este método consigue 70% reducción de agua y 55% ahorro de energía en comparación con la serigrafía tradicional, al tiempo que ofrece una mayor resistencia al lavado gracias a los enlaces químicos covalentes entre las moléculas de colorante y las fibras del tejido. Se prevé que el mercado mundial de la impresión digital textil alcance los 1.000 millones de euros en 2009. 11 600 millones de dólares en 2030 con una tasa de crecimiento anual de 12,7%, aunque los métodos digitales sólo representan actualmente 5% del total de la impresión textil, lo que indica un enorme potencial de expansión.
Lo que hace únicos a los tintes reactivos es su capacidad para formar enlaces químicos covalentes con moléculas de fibra, la única clase de colorante capaz de esta unión permanente. La estructura molecular sigue un patrón D-B-G-X: un cromóforo (D) que produce el color, un puente (B), un grupo reactivo portador (G) y el grupo reactivo (X) que forma los enlaces. Estos grupos reactivos sufren reacciones de sustitución nucleofílica o adición con grupos hidroxilo (-OH) en las fibras de celulosa y grupos amino (-NH₂) en las fibras de proteínas.
Dos grandes tipos dominan el mercado. Monoclorotriazina (MCT) funcionan por sustitución nucleofílica a 40-93°C y pH 11-12,5, mientras que sulfona de vinilo (VS) funcionan mediante la adición de Michael, produciendo los negros más profundos con menos componentes. Las condiciones alcalinas (pH 10-13) son críticas para convertir los grupos hidroxilo de la fibra en iones reactivos de celulosato. Una vez formados, estos enlaces covalentes tienen una fuerza comparable a los propios enlaces moleculares de la fibra: el tinte se convierte literalmente en parte de la estructura de la fibra. Esto explica por qué los tejidos teñidos reactivamente pueden lavarse cientos de veces sin pérdida de color.

El flujo de trabajo de la impresión digital reactiva consta de cuatro etapas fundamentales:
Pretratamiento aplica un revestimiento químico que contiene espesante de alginato sódico (5-6 g/L), urea (40-50 g/L) para la solubilidad del tinte y álcali (20-30 g/L) como agente de fijación. Esto abre las células de la fibra y evita el sangrado de la tinta durante la impresión.
Impresión digital utiliza sistemas industriales de inyección de tinta que van desde máquinas básicas que producen 190 m²/hora hasta sistemas de alta velocidad como la EFI Reggiani POWER que consigue 1.020 m²/hora con 32 cabezales de impresión a una resolución de 600 x 2400 ppp. La tecnología de una sola pasada impulsa aún más las velocidades, con sistemas que alcanzan 75-100 yardas por minuto, igualando las velocidades de la serigrafía rotativa tradicional.
Vapor a 102-105°C durante 15-40 minutos activa la reacción química entre el tinte y la fibra. Esta fase crítica determina la solidez y la intensidad del color, con un control preciso de la temperatura y la humedad esencial para una fijación completa.
Lavado elimina los tintes no fijados y los productos químicos mediante un proceso continuo de 7 tanques que progresa de 40°C a 95°C. Este lavado intensivo, que consume entre 14 y 20 litros de agua por metro, garantiza la excepcional solidez del color que caracteriza a los tintes reactivos.
La impresión reactiva funciona exclusivamente con fibras naturales que contienen lugares de unión química adecuados. El algodón domina el consumo, seguido del lino, la viscosa, el modal y la seda. Los tejidos de mezcla requieren un contenido mínimo de fibra natural 70% para un teñido eficaz.
Seda merece especial atención debido a su estructura proteica única que proporciona múltiples sitios reactivos: grupos amina, grupos hidroxilo de serina y tirosina (10,6% de la fibroína de seda) y grupos hidroxilo fenólicos. Esta diversidad permite 70-92% índices de fijación del colorantesuperior a los tintes ácidos tradicionales utilizados históricamente para la seda.
El proceso de estampación reactiva de la seda requiere parámetros modificados: álcalis más suaves en el pretratamiento, vaporización a 102-105°C durante 10-15 minutos (menos que los 25 minutos del algodón), y un lavado cuidadoso en varias fases con progresión de temperatura de frío a 90°C, seguido de neutralización con ácido acético. El resultado es una excepcional viveza del color, mantiene la caída y suavidad naturales de la seda y consigue Solidez al lavado de grado 4+-resolver la debilidad de la durabilidad del teñido tradicional de la seda.
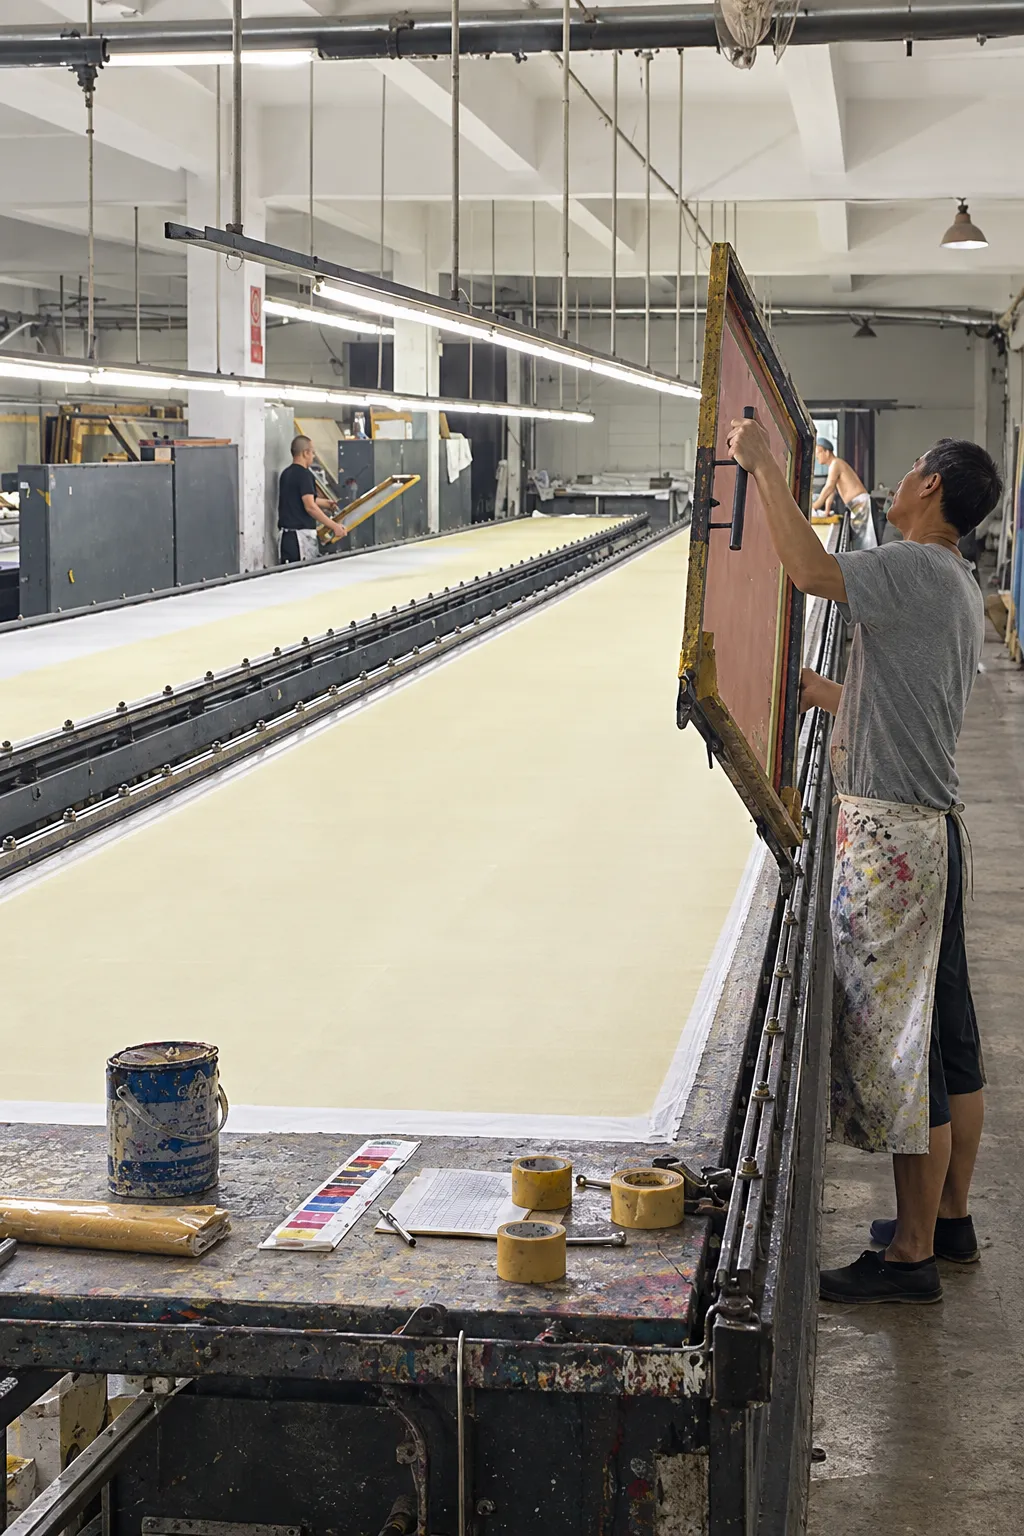
La región italiana de Como es un ejemplo de la impresión reactiva. aplicaciones de lujo en sedacon productores que sirven a marcas de todo el mundo mediante impresión digital reactiva en charmeuse, sarga, gasay georgette. Las aplicaciones abarcan desde la alta costura y los pañuelos de lujo hasta los textiles para el hogar, con servicios como Art of Where que permiten la impresión personalizada a partir de piezas únicas, algo imposible con los requisitos mínimos de la serigrafía tradicional.
La impresión digital reactiva consigue unos parámetros de calidad excepcionales que explican su dominio en los mercados textiles de primera calidad:
Resolución oscila entre 360-720 DPI para aplicaciones estándar y 1440 DPI para tejidos finos de seda. Los sistemas de tintas reactivas de 7 colores crean opciones de color prácticamente ilimitadas con una viveza excepcional y negros más profundos que la sublimación CMYK.
Solidez del color representa la mayor ventaja de la impresión reactiva. La solidez al lavado alcanza Grado 4-5 en la escala 1-5 según las pruebas ISO, y las prendas pueden lavarse con seguridad con ropa blanca cientos de veces. La solidez a la luz es de 5-6 en la escala 1-8, mientras que la solidez al frote alcanza el grado 4-5 en seco y 3-4 en húmedo. Esta durabilidad se debe a la unión covalente: una vez formada, el tinte y la fibra se convierten en una sola molécula.
Penetración y tacto superan a otros métodos digitales. A diferencia de las tintas pigmentadas que se asientan sobre las superficies con aglutinantes poliméricos que crean rigidez, los tintes reactivos penetran a través del tejido, manteniendo la suavidad y la caída naturales, a la vez que consiguen una coloración visible por ambas caras.
La impresión digital reactiva demuestra mejoras medioambientales sustanciales con respecto a los métodos tradicionales, al tiempo que pone de relieve los retos actuales:
Consumo de agua se reduce a 14-20 litros por metro frente a los 50-60 litros de la serigrafía rotativa: una reducción de 70%. Si toda la impresión textil se pasara a la impresión digital, la industria ahorraría 760.000 millones de litros anuales.
Eficiencia energética mejora en 55%, lo que supone un ahorro potencial de 800 millones de m³ de gas natural y 1.000 GWh de electricidad en todo el mundo. El análisis de la huella de carbono muestra que la tecnología digital produce 85,66 kg de CO₂eq frente a los 139,56 kg de CO₂eq de la rotativa, lo que supone una reducción de casi 40%.
Uso de productos químicos disminuye 28% con 99% menos desperdicio de productos químicos gracias a una aplicación precisa. Sin embargo, persisten algunos problemas: la impresión reactiva sigue necesitando una gran cantidad de agua de lavado, los colorantes no fijados (30-50% debido a la hidrólisis) entran en las aguas residuales y sigue siendo necesario vaporizar, lo que consume mucha energía.
Las certificaciones de sostenibilidad como GOTS, Oeko-Tex Standard 100 y Bluesign proporcionan marcos para el rendimiento medioambiental. Las innovaciones incluyen sistemas de vertido cero de líquidos que recuperan 95% de agua, aunque su implantación aumenta los costes y el consumo de energía.

El mercado de la impresión digital reactiva presenta un potencial de crecimiento explosivo. El mercado global de la impresión digital textil alcanzará 11 600 millones de dólares en 2030 a 12,7% CAGR, con las tintas reactivas creciendo específicamente a 12,8%+ anualmente. Asia-Pacífico domina con una cuota de mercado de 42%, mientras que Oriente Medio y África registran el crecimiento más rápido, con una CAGR de 11,14%.
Entre las tendencias clave que están reconfigurando el sector se encuentran la impresión en una sola pasada, que ofrece mejoras de velocidad de entre 10 y 20 veces, la impresión de pigmentos en un solo paso, que elimina el tratamiento previo y posterior (aunque aún no está disponible para tintas reactivas), y la automatización basada en IA, que reduce los requisitos de conocimientos y mejora la calidad. La oportunidad más importante reside en la penetración actual del mercado digital de 5%, que aumentará hasta 25% en 2040, es decir, 5 veces más.
La impresión digital reactiva representa la convergencia de la química y la tecnología, ya que crea color permanente mediante enlaces moleculares al tiempo que permite una producción sostenible bajo demanda.
A pesar de la complejidad del proceso en comparación con los sistemas emergentes de pigmento de un solo paso, la impresión reactiva mantiene ventajas decisivas en la solidez al lavado, la vivacidad del color y la sensación al tacto en fibras naturales, especialmente la seda, donde su unión superior crea una durabilidad sin precedentes para aplicaciones de lujo. A medida que la tecnología evolucione hacia un procesamiento más sencillo, manteniendo al mismo tiempo las ventajas de calidad, la impresión digital reactiva seguirá transformando la fabricación textil, pasando de una producción en masa basada en inventarios a una creación personalizada y con capacidad de respuesta.
La impresión digital reactiva funciona exclusivamente en fibras naturales como el algodón, el lino, la viscosa, el modal y la seda. El tejido debe contener grupos hidroxilos (en fibras de celulosa) o grupos aminos (en fibras proteicas como la seda) para que el tinte forme enlaces químicos. Los tejidos mezclados requieren un contenido mínimo de fibra natural de 70% para obtener resultados eficaces.
La impresión reactiva crea enlaces químicos covalentes permanentes con las fibras naturales, mientras que la sublimación utiliza el calor para transferir el tinte a las fibras sintéticas de poliéster. La impresión reactiva produce una solidez al lavado superior (Grado 4-5), mantiene la suavidad natural del tejido y consigue negros más profundos. La sublimación sólo funciona en poliéster y no penetra tan profundamente en la estructura del tejido.
La vaporización a 102-105°C activa la reacción química entre las moléculas de colorante y las fibras del tejido, creando enlaces permanentes. El lavado elimina los tintes no fijados (30-50% debido a la hidrólisis) y los productos químicos, garantizando la excepcional solidez del color por la que es conocida la impresión reactiva. Sin estos pasos, los colores no serían permanentes ni aptos para el lavado.
La impresión digital reactiva reduce el consumo de agua en 70% (14-20 litros por metro frente a los 50-60 litros de la serigrafía), el uso de energía en 55% y los residuos químicos en 99% en comparación con los métodos tradicionales. Sin embargo, sigue necesitando una cantidad importante de agua de lavado y un vaporizado que consume mucha energía. Las instalaciones avanzadas utilizan sistemas de vertido cero de líquidos para recuperar 95% de agua.
Sí, la impresión digital reactiva elimina los requisitos de pedido mínimo de serigrafía tradicionalque suelen necesitar cientos o miles de piezas. Ahora, los servicios de impresión personalizada pueden producir piezas únicas bajo demanda, lo que resulta ideal para diseñadores, pequeñas empresas y artículos de lujo personalizados como pañuelos de seda.
Diario
UR Silk Atelier
Fabricado por encargo en nuestra fábrica de Hangzhou desde 2011.
Presupuesto gratuito · Respuesta en un plazo de 48 horas
Cuéntanos sobre tu bufanda personalizada
Indícanos el diseño, la tela y la cantidad. Te responderemos con un presupuesto, sugerencias de telas y plazos de entrega de las muestras.